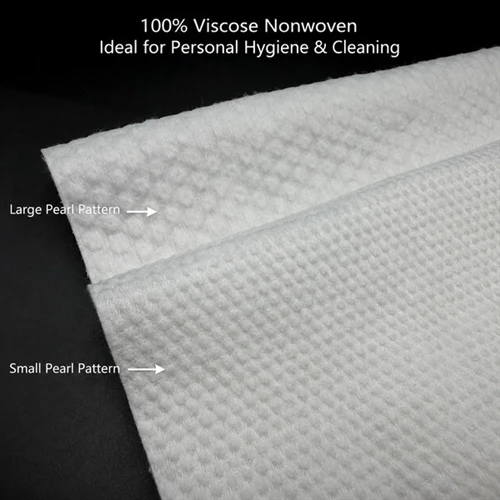
La absorbencia de los materiales no tejidos spunlace está determinada principalmente por la interacción detipo de fibra, hidrofilicidad de la fibra, estructura de poros, gramaje, espesor, finura de la fibra, condiciones de hidroentrelazamiento y tratamientos de acabado.. Estos factores trabajan juntos para determinar qué tan rápido un material absorbe líquido, cuánto líquido puede retener y qué tan uniformemente se distribuye el líquido a través de la tela.
Esta es la razón por la que dos telas no tejidas spunlace con el mismo GSM pueden mostrar un rendimiento de absorción muy diferente. Un material elaborado con fibras altamente hidrófilas y una estructura de poros abiertos puede absorber agua rápidamente, mientras que un material más denso con un peso similar puede absorber más lentamente. Por lo tanto, para los fabricantes y compradores, la absorbencia debe evaluarse como una combinación de propiedades y no solo por el tipo de fibra o GSM.
¿Cómo absorbe el líquido el tejido no tejido Spunlace?
Los materiales no tejidos Spunlace absorben líquidos principalmente a través deHumectación de fibras y acción capilar..
Cuando el líquido entra en contacto con la superficie, primero debe humedecer las fibras. Las fibras hidrófilas generalmente permiten que los líquidos-a base de agua se esparzan por la superficie más fácilmente. Una vez que comienza la humectación, el líquido se mueve a través de los pequeños espacios entre las fibras. Estos espacios interconectados actúan como canales capilares y transportan líquido al interior del tejido.
La estructura del tejido no tejido determina tanto la velocidad como la magnitud de este movimiento. Una tela con poros bien-conectados puede permitir que el líquido penetre y se distribuya rápidamente, mientras que una estructura demasiado compacta puede restringir el movimiento del líquido.
Esto también explica por qué la absorbencia tiene varias dimensiones.Tasa de absorciónDescribe la rapidez con la que el líquido ingresa al material, mientras quecapacidad de absorcióndescribe cuánto líquido el material puede finalmente absorber y retener.

El tipo de fibra juega un papel importante
El tipo de fibra utilizada en la producción de spunlace es uno de los factores más importantes que afectan la absorbencia.
La viscosa y el rayón se utilizan ampliamente en materiales no tejidos absorbentes debido a sus características hidrófilas naturales. Pueden proporcionar una humectación rápida y una buena absorción de líquidos, lo que los hace adecuados para toallitas, productos de cuidado personal, materiales de higiene y diversas aplicaciones de limpieza.
Lyocell es otra opción basada en celulosa-que combina hidrofilicidad con buena resistencia en seco y en húmedo. Puede resultar útil cuando una aplicación requiere tanto una gestión eficaz de líquidos como integridad estructural.
Las fibras sintéticas como el poliéster se comportan de manera diferente. El poliéster es naturalmente menos hidrófilo que las fibras de celulosa, pero su rendimiento puede modificarse mediante el diseño de la fibra, la mezcla, la estructura del tejido o el tratamiento hidrófilo. Por esta razón, la selección de fibras siempre debe basarse en el rendimiento de uso final-requerido en lugar de simplemente elegir la fibra con la mayor absorbencia teórica.
La mezcla de fibras también es importante. La combinación de diferentes fibras permite a los fabricantes equilibrar la absorbencia, la resistencia, la suavidad, la durabilidad y los requisitos de procesamiento.
La finura y longitud de la fibra afectan el movimiento del líquido
Las dimensiones de las fibras pueden influir en la superficie interna y la estructura capilar de un tejido spunlace.
Las fibras más finas pueden proporcionar una superficie específica más grande y crear más puntos de contacto de fibra-con-fibra. Dependiendo de la estructura de la red, esto puede mejorar la humectación y la distribución del líquido. La longitud de la fibra también influye en cómo se entrelazan las fibras y en qué tan estable es la estructura de la red resultante.
Sin embargo, las fibras más finas o más largas no producen automáticamente una mejor absorbencia. Su efecto depende de cómo se distribuyen y se enredan dentro del tejido. El rendimiento final proviene de la relación entre las características de la fibra y la estructura tridimensional del no tejido.
¿Un GSM más alto significa una mayor absorbencia?
No necesariamente.
El peso base, o GSM, afecta la cantidad de fibra contenida en un área determinada. El aumento de GSM puede aumentar la cantidad total de material disponible para contener líquido, particularmente cuando el volumen de fibra adicional también contribuye al espacio poroso interno.
Sin embargo, un GSM más alto no significa automáticamente una absorción mejor o más rápida.
Dos telas spunlace de 50 GSM pueden tener diferentes espesores, densidades, mezclas de fibras y estructuras de poros. Uno puede mojarse casi inmediatamente, mientras que el otro puede necesitar más tiempo para que el líquido penetre.
Por esta razón, los compradores deben evitar evaluar la absorbencia basándose únicamente en GSM. GSM debe considerarse junto con el espesor, la densidad, la porosidad, la composición de la fibra y los resultados reales de las pruebas de absorción.
Absorción de control de espesor y porosidad
El espesor y la porosidad tienen una relación directa con el transporte de líquidos.
Una tela más gruesa puede contener más espacio interno para el almacenamiento de líquidos, mientras que una estructura de poros adecuada puede proporcionar vías eficientes para la penetración de líquidos. Sin embargo, la estructura de poros ideal no es simplemente el mayor tamaño de poro posible.
Los capilares muy pequeños pueden crear fuerzas capilares más fuertes, mientras que los poros interconectados más grandes pueden permitir un movimiento más rápido del líquido. Por lo tanto, un material absorbente práctico requiere una distribución apropiada de tamaños de poros en lugar de una única dimensión de poros.
El objetivo es crear una estructura que permita que el líquido entre rápidamente, se propague por el material y quede suficientemente retenido durante su uso.
¿Cómo afecta el hidroentrelazamiento a la absorbencia?
El proceso de hidroentrelazado es fundamental para la fabricación de no tejidos spunlace. Los chorros de agua a alta-presión enredan las fibras y forman una red estable sin depender de aglutinantes adhesivos convencionales.
Durante este proceso, la disposición y el grado de entrelazamiento de las fibras pueden cambiar la estructura interna del material. La intensidad del hidroentrelazado, la presión del agua, la velocidad de la banda, el número de pasadas de procesamiento y otros parámetros de producción pueden influir en la distribución, densidad, características de la superficie y estructura de los poros de la fibra.
Demasiada consolidación estructural puede hacer que la tela sea más compacta y restringir el movimiento de líquidos. Al mismo tiempo, un entrelazamiento insuficiente puede reducir la resistencia mecánica y la estabilidad dimensional.
Por lo tanto, el objetivo no es simplemente maximizar el entrelazamiento, sino establecer el equilibrio adecuado entreabsorbencia, resistencia, suavidad y estabilidad estructural..
Esta es una de las razones por las que los fabricantes experimentados de spunlace se centran en la coherencia del proceso en lugar de depender únicamente de la selección de materias primas.
Los tratamientos de acabado pueden cambiar la humectabilidad de la superficie
La selección de fibras y la estructura del tejido no son los únicos factores que importan. Los tratamientos de acabado también pueden cambiar la rapidez con la que el líquido humedece la superficie.
Los tratamientos hidrófilos pueden mejorar el comportamiento de humectación de materiales que naturalmente son menos atractivos para el agua. Esto puede resultar especialmente útil cuando la aplicación final requiere una rápida penetración del líquido.
Sin embargo, el acabado debe controlarse cuidadosamente. Un tratamiento excesivo o inadecuado puede afectar las propiedades de la superficie, los productos químicos residuales, el procesamiento posterior o los requisitos específicos de la aplicación-.
Para productos destinados a aplicaciones de higiene, cuidado personal, médicos u otras aplicaciones sensibles, los fabricantes deben considerar no sólo la absorbencia sino también la compatibilidad del sistema de acabado con el uso previsto.
El líquido en sí también importa
La absorbencia no es un valor fijo que se comporta de manera idéntica con todos los líquidos.
El agua, el aceite, las lociones, las soluciones detergentes y otros líquidos tienen diferente viscosidad, tensión superficial, densidad y características químicas. Estas propiedades influyen en la humectación y el movimiento capilar.
Un material que funciona extremadamente bien con agua puede no mostrar la misma tasa de absorción con un líquido más espeso o a base de aceite-.
Por este motivo, las pruebas específicas-de la aplicación son más significativas que basarse en un único valor de absorción genérico. Cuando el uso-final involucra una formulación o líquido en particular, lo ideal es que el material se evalúe con un líquido de prueba representativo.
Este principio es especialmente importante para aplicaciones de limpieza industrial. Es posible que los materiales diseñados para la manipulación de líquidos necesiten equilibrar la absorción de líquidos con la resistencia al limpiado y el rendimiento de la superficie. Por ejemplo,Toallitas absorbentes de grasaestán diseñados en torno a los requisitos prácticos de absorción de aceites y grasas en lugar de simplemente lograr un alto valor de absorción de agua.

La capacidad de absorción y la tasa de absorción son diferentes
Uno de los malentendidos más comunes en la selección de telas no tejidas es tratar la capacidad de absorción y la velocidad de absorción como la misma propiedad.
Capacidad de absorciónSe refiere a la cantidad de líquido que un material puede absorber y retener en relación con su peso seco o un tamaño de muestra definido.
Tasa de absorciónSe refiere a la rapidez con la que el material absorbe líquido.
Es posible que una toallita de limpieza necesite un humedecimiento inicial extremadamente rápido porque el usuario desea que el líquido desaparezca de la superficie inmediatamente. Otro material absorbente puede priorizar la capacidad máxima de líquido porque se espera que pueda manejar un derrame mayor.
Por lo tanto, el mejor material no es necesariamente el que tiene el mayor número de absorción. Es aquel cuyo perfil de absorción coincide con la aplicación real.
¿Cómo se prueba la absorbencia de Spunlace?
Una prueba básica de capacidad de absorción normalmente compara el peso seco de una muestra con su peso después de la exposición a un líquido específico.
Un cálculo general se puede expresar como:
Capacidad de absorción=(Peso húmedo − Peso seco) / Peso seco
El resultado real depende en gran medida de las condiciones de la prueba. Las dimensiones de la muestra, el tipo de líquido, la temperatura, el tiempo de contacto, el entorno de acondicionamiento y el método utilizado para eliminar el exceso de líquido pueden influir en el resultado.
La velocidad de absorción se puede evaluar por separado mediante mediciones como el tiempo de humectación o la tasa de absorción de líquido.
Por lo tanto, al comparar proveedores, los compradores deben pedir no sólo una cifra de absorción sino también lamétodo de prueba y condiciones de pruebadetrás de esa figura.
Por qué dos telas Spunlace con el mismo GSM pueden funcionar de manera diferente
Considere dos materiales spunlace con especificaciones idénticas de 60 GSM.
El primero puede utilizar una mezcla de fibras ricas en celulosa-hidrófila y tener una estructura de poros interconectados relativamente abierta. El segundo puede contener una mayor proporción de fibras sintéticas y tener una estructura más compacta.
Aunque ambos productos tienen el mismo gramaje, pueden diferir significativamente en:
- velocidad de mojado
- Absorción de líquidos
- Distribución de líquidos
- Retención de líquidos
- Resistencia húmeda
Por este motivo, una especificación técnica completa es más valiosa que un único título.
Para los compradores, una comparación útil debe incluir la composición de la fibra, GSM, espesor, estructura, datos de absorbencia, resistencia a la tracción y la aplicación prevista.
Cómo aborda el tejido no tejido Weston la absorbencia
En Weston Nonwoven, la absorbencia se trata como parte del diseño general del material y no como una especificación aislada. La selección de fibras, la proporción de mezcla, la formación de la red, el hidroentrelazamiento, el acabado, el GSM y las características estructurales finales se pueden ajustar según los requisitos de la aplicación.
Diferentes clientes pueden necesitar perfiles de desempeño muy diferentes. Un material para el cuidado personal puede priorizar la suavidad y la rápida humectación, mientras que un material de limpieza industrial puede poner mayor énfasis en la capacidad de líquido, la resistencia y la durabilidad.
Weston Nonwoven también fabrica materiales no tejidos funcionales para aplicaciones donde la gestión controlada de líquidos es importante. Para aplicaciones que requieren una rápida humectación y penetración de líquidos en una construcción no tejida diferente,Tela no tejida SMS hidrófilaTambién se puede desarrollar de acuerdo con la aplicación requerida y las características de rendimiento.
La clave es hacer coincidir la estructura del material con el uso real en lugar de asumir que una fibra o un GSM funcionarán para cada aplicación.
¿Cómo deben los compradores seleccionar un material Spunlace absorbente?
Una evaluación práctica debe comenzar con la aplicación prevista.
Para toallitas húmedas y productos de cuidado personal, los compradores pueden priorizar la hidrofilicidad, la suavidad, la distribución de líquidos y la compatibilidad con lociones.
Para las toallitas limpiadoras, la velocidad de absorción, la retención de líquidos, la estructura de la superficie y la resistencia a la humedad pueden volverse más importantes.
Para aplicaciones industriales, es posible que sea necesario considerar en conjunto la alta capacidad de líquido, la rápida absorción, la resistencia a la tracción y la durabilidad.
Lo más importante es que los compradores deben preguntar a los proveedores cómo se mide la absorbencia, qué líquido se utiliza para las pruebas y si se puede mantener el mismo rendimiento de manera constante durante la producción en masa.
Conclusión
La absorbencia de los materiales no tejidos spunlace no está determinada por un único factor.El tipo de fibra, la hidrofilia, las dimensiones de la fibra, el GSM, el espesor, la porosidad, la distribución de los poros, el hidroentrelazamiento, los tratamientos de acabado y las características del líquido interactúan para determinar el rendimiento de absorbencia final.
Por lo tanto, un material muy absorbente no es simplemente aquel que tiene el mayor GSM o el mayor índice de absorción. La mejor opción es un material con la combinación adecuada de velocidad de absorción, capacidad de absorción, retención de líquidos, resistencia, suavidad y estabilidad estructural para la aplicación prevista.
Para los fabricantes y compradores industriales, comprender estas relaciones hace que sea más fácil seleccionar el material no tejido spunlace adecuado y comparar proveedores basándose en el rendimiento técnico real en lugar de solo en las especificaciones. Un fabricante capaz puede ajustar aún más la composición de la fibra, el peso base, la estructura y el acabado para desarrollar un material que se ajuste a los requisitos de aplicación específicos.